


Зиговочные станки в Сочи
Скачать прайс-лист


- Мощность 1,5 кВт
- Макс. толщина листа 2,5 мм
- Вылет роликов 280 мм


- Макс. толщина листа 1,2 мм
- Вылет роликов 140 мм
- Макс. глубина подачи 200 мм


- Max глубина подачи (мм): 250
- Выносная педаль: Есть
- Мощность (кВт): 1,5


- Max глубина подачи (мм): 160
- Max толщина листового металла (мм): 1
- Min толщина листового металла (мм): 0,35


| Максимальная толщина листа, σв<400 Мпа (мм) | 1,25 |
| Вылет роликов, мм (две модели станка) | 200 / 250* |
| Диаметр роликов, мм | 50 |

| Максимальная толщина листа, σв<400 Мпа (мм) | 1,25 |
| Вылет роликов, мм (две модели станка) | 200/250* |
| Диаметр роликов, мм | 50 |


| Максимальная толщина листа, мм | 1.25 |
| Вылет роликов, мм | 140 |
| Диаметр роликов, мм | 62 |

| Максимальная толщина листа, мм | 0,8 |
| Вылет роликов, мм | 110 |
| Диаметр роликов, мм | 56 |

- Мощность двигателя 0,12 кВт
- Макс. толщина листа 1,2 мм
- Глубина подачи (макс) 910 мм

- Тип ручной
- Макс. толщина листа 1,2 мм
- Вылет роликов 457 мм


- Мощность, кВт 0,75
- Толщина металла, мм 0,4-1,5
- Число пар роликов 5

- Макс. толщина листа 0,8 мм
- Вылет роликов, мм 180
- Расстояние между центрами 50 мм


- прочная сварная конструкция;
- регулируемый упор;
- не требует специального обслуживания;
- удобная и быстрая перенастройка под толщину металла;
- каленые ролики повышенной износостойкости.

- Макс. толщина заготовки, мм 0,8
- Расстояние между центрами, мм 50
- Вылет вальцов, м 177


- Мощность 1,5 кВт
- Макс. толщина листа 2,5 мм
- Вылет роликов 280 мм

- Мощность 2,2 кВт
- Макс. толщина листа 4 мм
- Вылет роликов 300 мм


- Мощность 1,5 кВт
- Макс. толщина листа 1,8 мм
- Вылет роликов 238 мм


- Мощность 0,75 кВт
- Макс. толщина листа 1,2 мм
- Вылет роликов 200 мм


- Макс. толщина листа 1,2 мм
- Полезная длина 200 мм
- Расстояние между центрами 50 мм


- Макс. толщина листа 0,8 мм
- Полезная длина 177 мм
- Расстояние между центрами 50 мм
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр




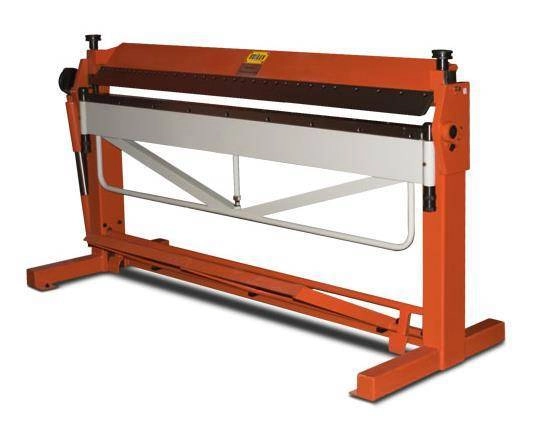


Зиговочный станок для листового металла — это спецоборудование, используемое для обработки листового металла. Эти машины предназначены для создания различных форм и профилей, таких как зигзаги, канавки и другие геометрические элементы, которые могут быть использованы в различных отраслях. Зиговочные станки находят широкое применение в производстве, строительстве и ремонте, а также в других сферах, где требуется работа с металлом. Они позволяют значительно упростить процесс обработки и повысить качество готовой продукции.
Принцип работы
Принцип работы зиговочных станков основан на механическом воздействии на листовой металл. В процессе работы заготовка помещается в специальные зажимы, которые фиксируют её в нужном положении. Затем с помощью механизма, состоящего из роликов и ножей, осуществляется формирование необходимой конфигурации. Станки могут быть как ручными, так и автоматическими, что позволяет выбрать оптимальный вариант в зависимости от объема производства и требований к качеству.
Ручные зиговочные станки требуют участия оператора для управления процессом, тогда как автоматические модели могут выполнять задачи с минимальным вмешательством человека. В современных автоматических зиговочных машинах часто используются программируемые системы управления, которые позволяют задавать параметры обработки, такие как угол изгиба, длина и ширина канавки. Это значительно повышает точность и скорость работы, а также снижает вероятность ошибок. Зиговочные станки могут быть оснащены различными насадками и инструментами, что позволяет им выполнять широкий спектр операций.
Применение зиговочных машин
Зиговочные машины широко применяются в различных отраслях промышленности и в быту, обеспечивая эффективное и точное формообразование листового металла. Основные области применения включают:
1. Производство систем вентиляци:
o Изготовление фасонных элементов воздуховодов (отводы, переходы, тройники, заглушки).
o Создание фальцевых соединений для воздуховодов.
o Формирование ребер жесткости на воздуховодах.
2. Строительная промышленность:
o Изготовление кровельных элементов (коньки, ендовы, капельники).
o Изготовление профилей для строительных конструкций.
3. Автомобильная промышленность:
o Производство кузовных элементов (арки, крылья, пороги).
o Создание профилей для выхлопных систем.
o Формирование элементов радиаторов и баков.
4. Производство бытовых изделий:
o Производство металлических баков и емкостей.
o Изготовление элементов мебели и фурнитуры.
5. Рекламная индустрия:
o Изготовление металлических вывесок и рекламных конструкций.
o Формирование профилей для рекламных щитов.
6. Производство металлоизделий:
o Изготовление металлических коробок и шкафов.
o Производство стеллажей и полок.
o Создание металлических деталей для различного оборудования.
7. Художественная ковка и декоративные работы:
o Изготовление декоративных элементов из металла.
o Создание рельефных узоров на металлических изделиях.
o Формирование художественных профилей и элементов.
8. Индивидуальное производство и ремонт:
o Изготовление различных деталей и конструкций для индивидуальных проектов.
o Ремонт и восстановление металлических изделий.
o Моделирование металлических элементов.
Таким образом, зиговочные станки являются важным элементом современного производства, обеспечивая высокое качество обработки листового металла. Их применение охватывает множество отраслей, от строительства до автомобилестроения, что подтверждает их универсальность и необходимость в современных производственных процессах. Выбор подходящегозиговочного станка зависит от конкретных задач и требований, что позволяет оптимизировать производственные процессы и достичь наилучших результатов.
Вопросы и ответы
Для вентиляционных работ обычно достаточно станка среднего класса под тонкий оцинкованный лист, с базовым набором роликов под зиг, фланцевую закатку. Электроприводная модель оправдана при постоянном потоке заказов, стабильной загрузке — она ускоряет работу, снижает физическую нагрузку на персонал. Если объемы небольшие, заказы разноплановые, ручной станок с комплектом сменных роликов закроет большинство задач без лишних затрат на привод, который будет простаивать значительную часть времени.
Универсальные зиговочные станки как раз рассчитаны на несколько операций сразу, со сменным набором роликов под каждую задачу. Переход между операциями занимает время на замену оснастки, но не требует покупки отдельного оборудования под каждый вид обработки. Для небольшой мастерской такой подход экономит место, вложения на старте, при этом покрывает основной перечень задач по подготовке листового металла.
Ручной станок требует физического усилия, подходит для разовых заготовок, небольших мастерских с невысоким объемом заказов. При серийном изготовлении одинаковых деталей ручная подача быстро утомляет оператора, скорость работы падает к концу смены. Электроприводной станок подает лист автоматически, выдерживает стабильную скорость независимо от усталости человека, что особенно заметно на длинных партиях воздуховодов одного типоразмера.
Толщина листа напрямую связана с мощностью привода, жесткостью валов — тонкий оцинкованный металл проходит почти на любом станке, более толстая сталь требует запаса по усилию. Вылет роликов определяет, насколько глубоко лист можно завести в зону обработки, это особенно важно для крупных деталей, круглых воздуховодов большого диаметра. Если вылет недостаточный, деталь приходится переставлять, обрабатывать частями, что увеличивает время, повышает риск смещения линии зига.
Базовый набор роликов обычно включает профили под зиг, отбортовку, закатку кромки, иногда профиль под фальцевое соединение. Выбор комплекта зависит от типа изделий, которые планируется делать чаще всего — для воздуховодов упор идет на зиг, фланцевую закатку, для других изделий из листа может понадобиться другой набор. Смена роликов занимает время, поэтому под основные операции держат отдельные пары, не разбирая станок каждый раз заново.
Зиговочный станок формирует на листе выдавленные канавки, бортики, ребра жесткости, без которых тонкостенный воздуховод деформируется при монтаже, под собственным весом. На этом же оборудовании делают закатку кромки под фланцевое соединение, подготавливают край детали к последующей сборке. Для прямоугольных, круглых воздуховодов операции по сути одинаковые, меняется только форма заготовки, подающейся в ролики.


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


