


Листогибочные станки в Сочи
Скачать прайс-лист


Листогибочные станки — это профессиональное оборудование для гибки листового металла, используемое в строительстве, производстве вентиляции, кровельных работах, изготовлении фасонных элементов и металлоконструкций. В каталоге YouMet представлены ручные, сегментные, электромеханические, гидравлические и электромагнитные листогибы для обработки оцинкованной стали, алюминия, меди и других металлов. В зависимости от задач можно подобрать листогибочный станок по длине гиба, толщине металла, типу привода и производительности. Современные модели обеспечивают высокую точность гибки, надежность конструкции и удобство эксплуатации как в небольших мастерских, так и на промышленном производстве. В ассортименте доступны мобильные листогибы для выездных работ, проходные модели для серийного производства и станки с поворотной балкой для сложных операций гибки.


- Тип привода Электромеханический листогиб
- Максимальная толщина листа, мм 1.5
- Максимальная рабочая длина, мм 2540

- Мак. толщина листа, мм 0.8
- Мак. рабочая длина, мм 2520
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.5
- Мак. рабочая длина, мм 3000
- Привод: ручной (механический)

- Мак. толщина листа, мм 0.55
- Мак. рабочая длина, мм 2600
- Привод: ручной (механический)


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 2600
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.7
- Мак. рабочая длина, мм 3800
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.7
- Мак. рабочая длина, мм 2200
- Привод: ручной (механический)


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 3200
- Привод: ручной (механический)
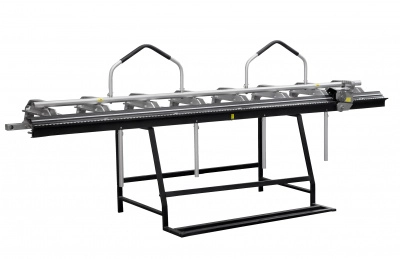

- Мак. толщина листа, мм 0.7
- Мак. рабочая длина, мм 2600
- Привод: ручной (механический)

- Тип привода Гидравлический
- Максимальная толщина листа, мм 4.0
- Максимальная рабочая длина, мм 2500


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 3050
- Привод: ручной (механический)
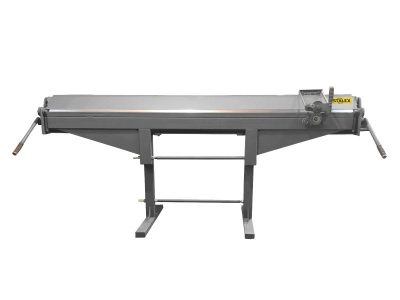
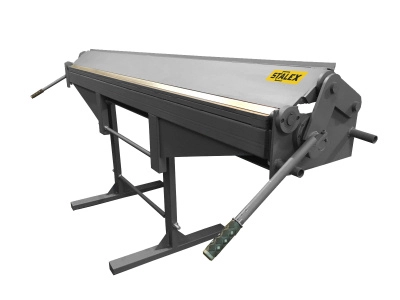
- Мак. толщина листа, мм 1,0
- Мак. рабочая длина, мм 2500
- Привод: ручной (механический)


- Мак. толщина листа, мм 1,0
- Мак. рабочая длина, мм 2000
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.5
- Мак. рабочая длина, мм 3000
- Привод: ручной (механический)


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 2000
- Привод: ручной (механический)


- Привод ручной
- Рабочая длина, мм 2020
- Максимальная толщина листа, мм 1,2


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 2500
- Привод: ручной (механический)


- Мак. толщина листа, мм 1
- Мак. рабочая длина, мм 3000
- Привод: ручной (механический)


- Привод ручной
- Рабочая длина, мм 1260
- Максимальная толщина листа, мм 1,5


- Мак. толщина листа, мм 0.7
- Мак. рабочая длина, мм 3000
- Привод: ручной (механический)

- Тип привода Электромеханический листогиб
- Максимальная толщина листа, мм 1.0
- Максимальная рабочая длина, мм 3020


- Мак. толщина листа, мм 0.8
- Мак. рабочая длина, мм 3200
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.8
- Мак. рабочая длина, мм 2800
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.8
- Мак. рабочая длина, мм 2300
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.6
- Мак. рабочая длина, мм 2600
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.6
- Мак. рабочая длина, мм 1250
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.6
- Мак. рабочая длина, мм 3200
- Привод: ручной (механический)


- Мак. толщина листа, мм 0.6
- Мак. рабочая длина, мм 4400
- Привод: ручной (механический)
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотрВ наличии: Мало1 172 187 ₽
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр




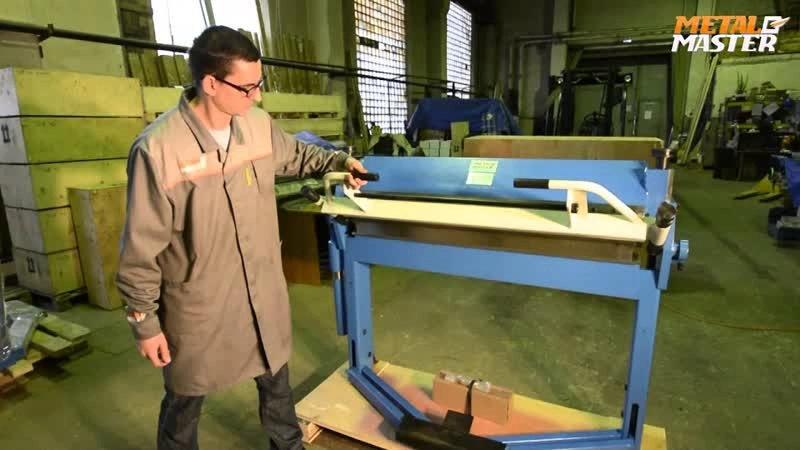


Листогибы с различным приводом – промышленное металлообрабатывающее оборудование, предназначенное для точной деформации листового металлопроката для придания заданной чертежами или другой НТД формы. Специализированное оборудование широко востребовано практически во всех отраслях, связанных с металлообработкой – например, в автомобильной, судостроительной, авиационной промышленностях, строительстве и других сферах. Также станки для листового металла используются в производстве компонентов вентиляционных и водосточных систем, коробов для распределительных щитов, деталей для кровли и откосов, профилей простых и сложных форм.
Классификация
Вне зависимости от модели и других параметров, листогибы имеют сходную конструкцию:
• Мощная станина, обеспечивающая неподвижность и размещение других элементов;
• Прижимная и подвижная планки;
• Привод, обеспечивающий требуемое усилие;
• Блок управления.
Наиболее важным фактором, по которому распределяются станки для гибки листового металла, является вид привода:
• Ручные станки приводятся в действие мышечной силой сотрудника – обычно такое оборудование рассчитано на мелкосерийное или штучное производство, а также работу с металлом небольшой ширины и толщины (1,5-2 мм). Имеет компактные габариты и минимальный уровень подготовки персонала;
• Электромеханические оснащаются электродвигателем, что дает возможность изгибания листового или рулонного металла с толщиной до 10 мм, а в зависимости от оснастки выполнять и другие функции (например, рубку или сегментную гибку);
• В пневматических листогибах рабочий орган приводится в движение пневмоприводом, создающим значительное усилие – такие станки могут легко изгибать стальные листы с толщиной 12-15 мм, а мягкие металлы и сплавы до 30 мм;
• Гидравлические листогибы – крупногабаритное промышленное оборудование, стационарно монтируемое на крупных предприятиях. Гидравлический привод, создающий огромное усилие, дает возможность эффективной обработки стального проката толщиной до 30 мм.
Выбор оборудования
Подбирая листогибочный станок для предприятия, специалисты рекомендуют обратить внимание на такие параметры:
• Максимальная ширина и длина обрабатываемых заготовок;
• Возможный угол изгибания полуфабриката;
• Доступная толщина материала и возможность обработки различных металлов;
• Планируемая серийность производства.
Исходя из этих факторов определяются габариты и тип привода листогиба – например, для мелкосерийного выпуска деталей для вентиляции достаточно ручного станка, а для крупносерийного производства полуфабрикатов для судостроения из высокопрочных сталей необходим как минимум электромеханический листогиб.
Наша компания предлагает листогибы различной конструкции от известных производителей – Stalex, Decker, MetalMaster – подобрать нужный вид качественного оборудования можно в каталоге, а заказать по телефону или другими удобными способами.
Вопросы и ответы
Для мобильной работы смотрят в первую очередь на вес, габариты станка — ручные листогибы на треноге или компактной раме легче грузить, перевозить на объект. Электромеханические модели тяжелее, требуют источник питания на месте работы, что не всегда удобно при монтаже кровли вдали от сети. Рабочую длину выбирают под стандартные размеры кровельных заготовок, доборных элементов, чтобы не возить с собой станок с избыточными габаритами.
Обрабатывать разные металлы на одном станке можно, но нужно следить за состоянием прижимных поверхностей, использовать защитные накладки при работе с нержавейкой, алюминием — эти материалы чувствительны к царапинам. Для оцинковки риск повреждения покрытия ниже, но острые кромки прижима все равно способны оставить след. Многие мастера держат отдельный комплект резиновых, пластиковых накладок именно под цветной металл, нержавеющую сталь.
Минимальная ширина полки зависит от конструкции прижимной балки, расположения гибочного ножа — чем компактнее узел, тем более узкие полки станок способен согнуть без деформации. Точность угла определяется жесткостью станины, зазорами в механизме, качеством направляющих. Дешевые модели с люфтами в узлах дают разброс угла от детали к детали, даже при одинаковых настройках.
Для многократной гибки важна точность угла, повторяемость результата на каждой новой детали. Электромеханический листогиб с упором, линейкой позиционирования облегчает работу с короткими сериями гибов на одной заготовке. Если объемы большие, детали сложной формы, присматриваются к моделям с ЧПУ — программа сама выставляет угол, порядок гибов, снижая количество брака.
Ручной листогиб требует физического усилия оператора, подходит для тонкого металла, небольших объемов работы — кровельщики часто возят такой на объект. Электромеханический гнет лист за счет привода, снижает нагрузку на человека, увеличивает скорость работы, но стоит дороже ручного аналога. Гидравлический вариант справляется с толстым металлом, дает стабильное усилие по всей длине гиба, обычно устанавливается стационарно в цеху из-за веса, габаритов.
Рабочую длину берут по самой широкой детали, которую планируется гнуть, добавляя небольшой запас — заготовки на практике редко бывают меньше расчетных. Толщину металла сверяют с паспортом станка: указывается максимальное значение для стали определенной твердости, для цветных металлов, нержавейки цифра обычно ниже из-за разницы в усилии гибки. Если работа ведется с разными материалами, ориентируются на самый толстый, твердый вариант из планируемых заготовок.


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


