


Вальцовочные станки в Сочи
Скачать прайс-лист


Как выбрать вальцовочный станок?
Вальцовочный станок подбирается для производства, характеристик обрабатываемого материала, требуемой производительности. Ошибка приводит к снижению качества, покупки на модернизации. Важно оценить стоимость, его технические возможности.
• Толщина металла. Определяют максимальную толщину заготовок, с которыми предстоит работать. Имеет достаточный запас мощности для стабильности под нагрузкой.
• Ширина листа. Рабочая длина валков должна соответствовать размерам деталей. Недостаточная ширина ограничит возможности производства.
• Тип конструкции. Для небольших объемов подходят трехвалковые модели. При интенсивной эксплуатации, повышенных требованиях к точности лучше рассматривать четырехвалковые станки.
• Производительность. Учитывают количество изделий для выпуска за смену. Для серийного производства рекомендуется оборудование с автоматизированным управлением.
• Точность обработки. Чем выше требования к геометрии готовой продукции, тем больше внимания стоит уделять качеству сборки, точности регулировок, характеристикам привода.
Обеспечивает стабильность, высокую производительность, срок службы. Рекомендуется тщательно проанализировать текущие, перспективные задачи предприятия.
Ошибки при выборе вальцовочного станка
Покупка без детального анализа часто приводит к дополнительным расходам. Многие предприятия ориентируются только на стоимость станка, не учитывая его реальные возможности. Не справляется с поставленными задачами либо без эффективно.
• Выбор без учета толщины металла. Недостаточная мощность приводит к перегрузкам, ускоренному износу узлов, снижению качества гибки.
• Покупка станка без запаса по характеристикам. При увеличении объемов производства может оказаться недостаточно производительным.
• Игнорирование размеров заготовок. Несоответствие рабочей длины валков ограничивает обработку крупных деталей.
• Ориентация только на цену. Модели нередко требуют частого ремонта, имеют ограниченный ресурс.
• Отказ от автоматизации при больших объемах производства. Это приводит к увеличению времени, росту трудозатрат.
• Недооценка сервисного обслуживания. Отсутствие технической поддержки, запасных частей может вызвать длительные простои.
• Игнорирование особенностей будущих заказов. Если выбирается только под текущие задачи, со временем может потребоваться покупка нового станка.
Вальцовочное оборудование помогает избежать затрат, обеспечивает стабильность производства.


- Max толщина листового металла, мм : 6
- Max ширина листового металла, мм : 2050
- Привод : гидравлический
- Количество валков, шт : 4

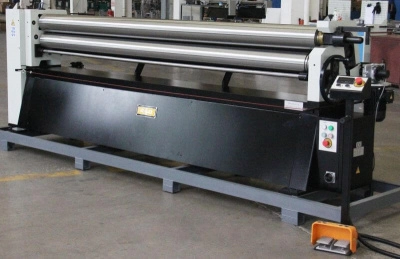


- Max толщина листового металла, мм : 2.5
- Max ширина листового металла, мм : 2510
- Привод : электромеханический

- Max толщина листового металла, мм : 0.8
- Max ширина листового металла, мм : 2500
- Привод : электромеханический


- Max толщина листового металла, мм: 0,8
- Max ширина листового металла, мм: 915
- Привод: ручной


- Max толщина листового металла, мм: 0,8
- Max ширина листового металла, мм: 610
- Привод: ручной


- Max толщина листового металла, мм: 0,8
- Max ширина листового металла, мм: 305
- Привод: ручной


- Max толщина листового металла, мм : 1.2
- Max ширина листового металла, мм : 2000
- Привод : электромеханический


- Max толщина листового металла, мм: 1.2
- Max ширина листового металла, мм: 2000
- Привод: ручной


- Max толщина листового металла, мм: 1.2
- Max ширина листового металла, мм: 1300
- Привод: ручной


- Max толщина листового металла, мм: 1.2
- Max ширина листового металла, мм: 1300
- Привод: ручной


- Max толщина листового металла, мм : 0.8
- Max ширина листового металла, мм : 1300
- Привод : электромеханический


- Max толщина листового металла, мм: 0,8
- Max ширина листового металла, мм: 1300
- Привод: ручной


- Max толщина листового металла, мм : 1.5
- Max ширина листового металла, мм : 1500
- Привод : электромеханический


- Max толщина листового металла, мм: 1.2
- Max ширина листового металла, мм: 1500
- Привод: ручной


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 2000
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 2000
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 1500
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 1500
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 1300
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 1300
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 550
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 550
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 2000
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 1500
- Привод : электромеханический


- Max толщина листового металла, мм : 2
- Max ширина листового металла, мм : 1500
- Привод : электромеханический

- Max толщина листового металла, мм: 2
- Max ширина листового металла, мм: 1300
- Привод: ручной


- Max толщина листового металла, мм : 6
- Max ширина листового металла, мм : 1500
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 1500
- Привод : электромеханический

- Max толщина листового металла, мм : 6
- Max ширина листового металла, мм : 1300
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 1300
- Привод : электромеханический

- Max толщина листового металла, мм : 6
- Max ширина листового металла, мм : 550
- Привод : электромеханический


- Max толщина листового металла, мм : 4
- Max ширина листового металла, мм : 550
- Привод : электромеханический
-
 Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотрВ наличии: Мало1 149 995 ₽
-
Быстрый просмотр
-
Быстрый просмотрВ наличии: Мало1 450 128 ₽
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр
-
Быстрый просмотр


Вопросы и ответы
Для вентиляционных работ чаще берут тонкий оцинкованный металл, толщина обычно не превышает 1-1,5 мм, поэтому мощный станок с большим запасом по толщине не требуется. Важнее оказывается ширина валков под стандартные размеры заготовок воздуховодов, скорость работы при серийном производстве одинаковых диаметров. Компактные трехвалковые модели неплохо справляются с этой задачей, при этом занимают меньше места в небольшой мастерской, стоят дешевле четырехвалковых аналогов.
Помогает фиксация положения валков по шкале или цифровому индикатору — выставив нужный зазор один раз, значение записывают, используют при следующих заказах с тем же радиусом. На станках с ЧПУ параметры вальцовки сохраняются в памяти, оператору остается выбрать нужную программу вместо повторной настройки вручную. Без таких индикаторов приходится каждый раз делать пробную деталь, сверять радиус шаблоном.
Работать можно, вопрос в состоянии поверхности валков, наличии защитных материалов. Для нержавейки, алюминия часто используют полиуретановые накладки на валки или прокладывают защитную пленку между металлом, валком — так снижается риск царапин, вмятин от шероховатостей стального валка. Без защиты на мягких, полированных материалах нередко остаются следы прокатки, особенно при повышенном усилии зажима.
Коническую деталь удобнее получать на трехвалковых вальцах с возможностью разворота верхнего валка относительно нижних — за счет наклона металл сворачивается неравномерно по ширине листа, формируя конус. Подгибка кромки перед основной прокаткой делается на тех же вальцах либо на отдельном подгибочном станке, кромку поджимают с усилием больше рабочего, чтобы убрать плоский участок на краю листа.
Трехвалковая схема требует предварительной подгибки кромки листа вручную или на другом станке, иначе на концах заготовки остается плоский участок, не вписывающийся в окружность. Четырехвалковый станок справляется с подгибкой кромки самостоятельно за счет дополнительного прижимного валка, весь цикл проходит без снятия заготовки со станка. Четырехвалковая конструкция стоит дороже, но экономит время на серийной работе, снижает количество операций.
Сначала смотрят на самую толстую заготовку, которую предстоит вальцевать — станок берут с запасом по этому параметру, иначе металл просто не пройдет через валки. Ширина листа определяет длину валков, тут запас тоже не помешает, заказы со временем меняются. Минимальный диаметр обечайки, который способен выдать станок, зависит от диаметра самих валков — чем они толще, тем крупнее получится минимальный радиус детали, мелкие трубы на таком оборудовании не свернуть.


-
Станки по металлу
-
Токарные
-
Сверлильно-фрезерные
-
Фрезерные по металлу
-
Листогибочные
-
Вальцовочные
-
Гильотинные ножницы
-
Ленточнопильные
-
Сверлильные
-
Магнитные сверлильные
-
Радиально-сверлильные
-
Трубогибы (профилегибы)
-
С ЧПУ
-
Фальцепрокатные
-
Фальцеосадочные
-
Фальцегибочные
-
Шлифовальные
-
Для штамповки деталей из листового металла
-
Продольно-поперечная резка
-
Зиговочные
-
Для холодной ковки
-
Для нанесения рёбер жёсткости
-
Дисковые пилы (циркулярные)
-
Ножницы вырубные (высечные)
-
Кромкорезные
-
Установки для сбора абразивной пыли
-
Резьбонарезные
-
Заточные (точила)
-
Дисковые ножи
-
Разматыватели рулонного металла
-
Пробивные прессы
-
Долбёжные
-
Многофункциональные
-
Пресс-ножницы
-
Прессы
-
Труборезы
-
Окрасочно-сушильные камеры
-
Кронштейногибы и крюкогибы
-
Ротационная вытяжка металла
-
Для разделки кабеля
-
Тиски
-
Аксессуары
-
-
Станки по дереву
-
Рейсмусовые
-
Фуговальные
-
Фуговально рейсмусовые
-
Фрезерные
-
Токарные
-
Ленточнопильные
-
Форматно раскроечные
-
Шлифовальные
-
С ЧПУ по дереву
-
Кромкооблицовочные для мебели
-
Сверлильно-присадочные
-
Стружкоотсосы
-
Циркулярные пилы
-
Торцовочные пилы
-
Комбинированные
-
Мебельные прессы
-
Аспирационные системы для мелкодисперсной пыли
-
Щёточно-шлифовальные
-
Калибровально-шлифовальные
-
Автоподатчики
-
Копировально-фрезерные
-
Аксессуары
-
-
Строительное оборудование
-
Для гибки арматуры
-
Станки для резки арматуры
-
Правильно-отрезные
-
Виброплиты
-
Оборудование для бетонных работ
-
Оборудование для отделки полов
-
Вибротрамбовки бензиновые и электрические
-
Тележки для топпинга
-
Клуппы электрические
-
Опрессовщики (опрессовочные насосы)
-
Пистолеты для вязки арматуры
-
Установки алмазного бурения
-
Виброкатки
-
Резчики швов
-
Бороздоделы
-
Камнерезные станки
-
Линии для работы с арматурой с ЧПУ
-
Секторные ножницы, кабелерезы
-
Пневмоинструмент
-
Тепловое оборудование
-
Генераторы, помпы, нагреватели
-
Бензоинструмент
-
Съемники
-
Опрессовщики кабеля
-
Гайколомы
-
Мини экскаваторы
-
Подъемники фасадные (люльки строительные)
-
Стыковка для арматуры
-
Сетевые отбойные молотки
-
Окрасочные аппараты
-
Клининговое оборудование для клининга и уборки
-
Двигатели
-
Мотобуксировщики
-
Погрузчики и думперы
-
Запчасти и комплектующие к строительной технике
-
Станки для выпрямления арматуры
-
Преднатяжение
-
- Складское оборудование и техника
-
Грузоподъемные механизмы
-
Вышки подъемные
-
Лебедки
-
Тали (тельферы)
-
Подъемные столы гидравлические
-
Краны
-
Весы платформенные электронные
-
Крановые весы
-
Ломы такелажные
-
Роликовые платформы подкатные для системы грузов (перемещения станков)
-
Роликовые платформы поворотные
-
Ручки для роликовых платформ
-
Стропы и грузозахватные приспособления
-
Тележки для талей
-
Треноги перегрузочные
-
Пульты управления
-
Наборы транспортных платформ
-
Редукторы
-
Роликовые поворотные платформы
-
Роликовые подкатные платформы
-
- Оборудование для автосервисов
-
Станки для производства профилей
-
Кровельные
-
Инструмент для закрытия фальца
-
Для гофроколена
-
Спирально-навивные
-
Для сборки отводов
-
Под TDF фланец
-
Для производства профиля КНАУФ
-
Станки тоннельной сборки воздуховодов
-
Для производства профиля «оконный отлив»
-
Для металлосайдинга
-
Для производства евроштакетника
-
Для производства L- профиля
-
Для производства T- профиля
-
Для производства Z- профиля
-
Для теплораспределительных пластин
-
Аксессуары
-
Для завальцовки кромок Зв.Р
-
- Аппараты плазменной и лазерной резки металла
- Компрессоры и климатическая техника
-
Сварочное оборудование
-
Аппараты лазерной сварки
-
Сварочные аппараты - инверторы
-
Сварочные аппараты
-
Сварочные позиционеры
-
Аппараты лазерной очистки
-
Маски сварщика
-
Блоки жидкостного охлаждения
-
Сварочные горелки и Плазмотроны
-
Печи для сушки электродов
-
Аппараты точечной контактной сварки
-
Тележки для сварочных аппаратов
-
Педали / Пульты ДУ
-
Система мониторинга КМ
-
Комплектующие к сварочным аппаратам
-
- Производственная металлическая мебель


